440A pret. 440B pret. 440C nerūsējošais tērauds: cietība
Atstāj ziņu
Ja iegādājaties nerūsējošo tēraudu nažiem, griezējinstrumentiem, precīzijas komponentiem, vārstu detaļām vai gultņiem, atbilstošas cietības izvēle ir ļoti svarīga, lai nodrošinātu produkta veiktspēju un kalpošanas laiku. AISI 440A, 440B un 440C ir martensīta nerūsējošie tēraudi ar augstu oglekļa saturu, ko var sacietēt, termiski apstrādājot. Lai gan visas trīs kategorijas satur aptuveni 16–18% hroma, to dažādais oglekļa saturs ietekmē materiāla cietību, nodilumizturību, stingrību un izturību pret koroziju.
Kāda ir AISI 440A cietība?
AISI 440A ir martensīta nerūsējošais tērauds ar 0,60–0,75% oglekļa. Izmantojot standarta vakuuma termisko apstrādi, tā tipiskā cietības pakāpe svārstās no HRC 55 līdz 58. Tam ir zemāks rūdīšanas spriegums un mazāks deformācijas risks salīdzinājumā ar 440B un 440C. Tas saglabā pienācīgu izturību pret koroziju, ideāli piemērots vispārējiem galda piederumiem un vieglām detaļām, kurām nav nepieciešama īpaša cietība.
Kāda ir AISI 440B cietība?
AISI 440B satur 0,75–0,95% oglekļa, vairāk nekā 440A. Pēc pienācīgas vakuuma sacietēšanas un atlaidināšanas tas parasti sasniedz HRC 57–60. Augstāks oglekļa saturs palielina nodilumizturību, bet palielina termiskās apstrādes traucējumu iespējamību. Tas ir līdzsvarots risinājums vidēja līmeņa nažiem un mehāniskiem komponentiem, tirgojot nelielu korozijas veiktspēju, lai iegūtu lielāku cietību nekā 440 A.
Kāda ir AISI 440C cietība?
AISI 440C satur 0,95–1,20% oglekļa, kas ir augstākais no trim. Precīza vakuuma termiskā apstrāde nodrošina HRC 59–62 un var pieskarties HRC 63 ar stingru rūdīšanas kontroli. Tas piedāvā izcilu nodilumizturību augstākās kvalitātes nažiem un gultņiem. Galvenais trūkums ir augsta deformācijas tendence pēc rūdīšanas, kas prasa saplacināšanu un abpusēju pulēšanu gala gatavām nažu sagatavēm.
440A pret. 440B pret. 440C nerūsējošais tērauds: līdzvērtīgas kvalitātes
| Līdzvērtīgas pakāpes | • 440A: AISI 440A, UNS S44002, 1.4109, X70CrMo15, SUS440A • 440B: AISI 440B, UNS S44003, 1.4112, X90CrMoV18, SUS440B • 440C: AISI 440C, UNS S44004, 1.4125, X105CrMo17, SUS440C |
|---|
440A pret. 440B pret. 440C nerūsējošais tērauds: cietība
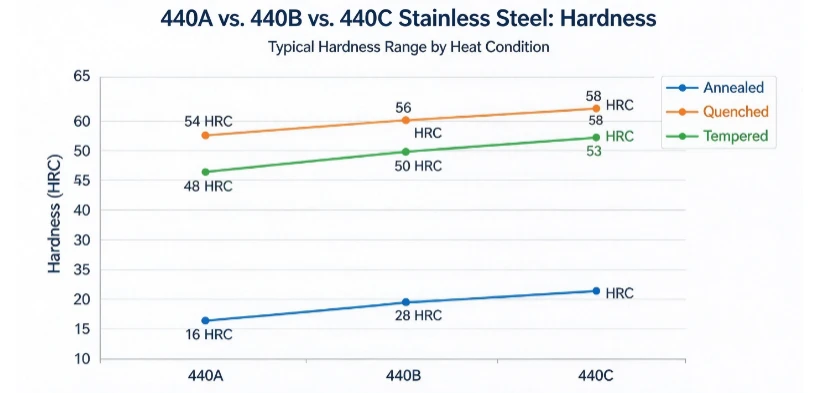
Nākamajā tabulā ir apkopotas parasti publicētās cietības vērtības trim pakāpēm. Izmantojiet to kā sākotnējo atlases ceļvedi; apstiprināt pieņemšanas ierobežojumus pasūtītās preces veidlapā, standartā, piegādes nosacījumā un pirkuma specifikācijā.
| Īpašums | 440A nerūsējošais tērauds | 440B nerūsējošais tērauds | 440C nerūsējošais tērauds |
|---|---|---|---|
| UNS apzīmējums | S44002 | S44003 | S44004 |
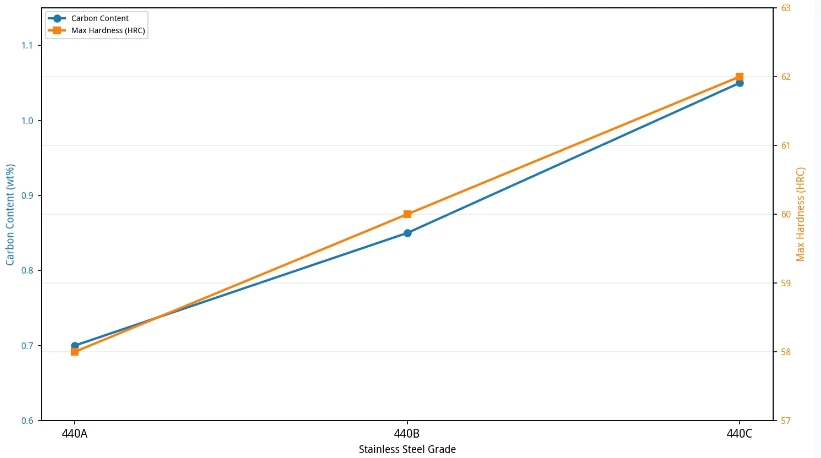
| Oglekļa saturs (mas.%) | 0.60–0.75 | 0.75–0.95 | 0.95–1.20 |
| Hroma saturs (mas.%) | 16–18 | 16–18 | 16–18 |
| Tipiska atkvēlinātās cietības atsauce | Līdz aptuveni 255 HBW* | Līdz aptuveni 255 HBW* | Līdz aptuveni 269 HBW* |
| Aptuvenā maksimālā cietība pēc piemērotas termiskās apstrādes | 56 HRC | 58 HRC | 60 HRC |
| Relatīvā nodilumizturība | Labi | Augstāks | Augstākais no trim tipiskos rūdītos apstākļos |
| Tipiski pielietojumi | Nažu asmeņi, griezējinstrumenti, ķirurģiskie instrumenti | Griešanas instrumenti, nodilumizturīgi komponenti | Precīzi gultņi, vārstu daļas, augstas nodiluma griezējinstrumenti |
Kāpēc 440C ir augstāka cietība nekā 440A un 440B?
Galvenā atšķirība ir oglekļa saturs. Trīs šķirņu hroma diapazons ir gandrīz līdzīgs, taču to oglekļa līmenis pakāpeniski palielinās no 440 A līdz 440 C.
| Novērtējums | Oglekļa diapazons | Ietekme uz sacietēšanu |
|---|---|---|
| 440A | 0.60–0.75% | Atbalsta augstu cietību, vienlaikus saglabājot labāku stingrību un izturību pret koroziju |
| 440B | 0.75–0.95% | Nodrošina lielāku sasniedzamo cietību nekā 440A salīdzināmos, piemērotos apstrādes apstākļos |
| 440C | 0.95–1.20% | Atbalsta augstāko sasniedzamo cietību un nodilumizturību no trim kategorijām |
440A pret. 440B pret. 440C nerūsējošais tērauds: termiskā apstrāde
| Termiskās apstrādes process | 440A / 440B nerūsējošais tērauds | 440C nerūsējošais tērauds |
|---|---|---|
| Pilnīga atkausēšana | 800–900 grādi (1472–1652 grādi F), krāsni atdzesē līdz aptuveni 600 grādiem (1112 grādi F), pēc tam atdzesē ar gaisu. | 800–850 grādi (1472–1562 grādi F), kam seko kontrolēta krāsns dzesēšana un gaisa dzesēšana, kā norādīts termiskās apstrādes procedūrā |
| Rūdīšana (austenitizācija) | 1010–1050 grādi (1850–1922 grādi F), kam seko eļļas dzesēšana vai gaisa dzesēšana atkarībā no sekcijas izmēra un kvalificētās procedūras | 1010–1065 grādi (1850–1949 grādi F); Biezākām sekcijām var būt nepieciešama eļļas dzēšana atkarībā no izmēriem un kvalificētās procedūras |
| Rūdīšana | 150–370 grādi (302–698 grādi F) | 150–370 grādi (302–698 grādi F); izvairieties no 425–565 grādi (797–1049 grādi F) diapazona, kur var samazināties izturība pret koroziju un stingrība atkarībā no konkrētā termiskās apstrādes cikla |
| Indikatīvā cietība pēc rūdīšanas | Pie 150 grādiem: aptuveni 58 HRC; pie 370 grādiem: aptuveni 48 HRC | Pie 150 grādiem: aptuveni 60 HRC; pie 370 grādiem: aptuveni 50 HRC |
Svarīgi:Iepriekš minētās temperatūras un cietības vērtības ir orientējošas apstrādes atsauces, nevis universālas pieņemšanas robežas. Faktiskie rezultāti ir atkarīgi no precīzas kvalitātes, ķīmiskā sastāva, sekcijas biezuma, rūdīšanas metodes, rūdīšanas laika un piemērojamās materiāla specifikācijas. Pircējiem pirms pasūtījuma veikšanas jāpieprasa piegādātājam vai termiskās apstrādes pakalpojumu sniedzējam apstiprināt kvalificēto procedūru un sasniedzamo cietības diapazonu.
440A pret. 440B pret. 440C nerūsējošais tērauds: kā izvēlēties?
| Pieteikums | Ieteicamā pakāpe | Atslēgas cietības prasība |
|---|---|---|
| Precīzijas gultņi (ABEC-5 un augstāki) | 440C | 60–62 HRC |
| Ķirurģiskie instrumenti / ķirurģiskie asmeņi | 440C | 58–60 HRC |
| Vārstu iekšējās daļas (API 6A lietojumprogrammas) | 440B | 55–58 HRC |
| Pārtikas naži / virtuves naži | 440A vai 440B | 54–58 HRC |
| Jūras / ķīmiskās rūpniecības stiprinājumi | 440A | Atlaidināts stāvoklis vai mazāks par vai vienāds ar 56 HRC, kā norādīts |
| Sūkņu lāpstiņriteņi / velmētavas ruļļi | 440B | 56–58 HRC |
| Lietojumi ar lielu triecienu (āmuri, kalti) | 440A | 50–54 HRC, pakļauts termiskās apstrādes validācijai |
Inženiertehniskā piezīme:Šie ieteikumi ir sākotnējās atlases vadlīnijas, nevis universāli dizaina ierobežojumi. Faktiskās cietības prasības ir atkarīgas no komponentu ģeometrijas, slodzes, termiskās apstrādes un noteicošās produkta vai nozares specifikācijas. ABEC klasifikācija nosaka gultņu izmērus un darbības precizitāti, nevis universālu 60–62 HRC cietības prasību. API 6A vārstu komponentiem un jūras vai ķīmiskajiem stiprinājumiem pirms kategorijas noteikšanas pārbaudiet piemērojamās materiāla, cietības, skābuma un korozijas prasības.
Pārdodu 440A 440B 440C nerūsējošā tērauda stieni
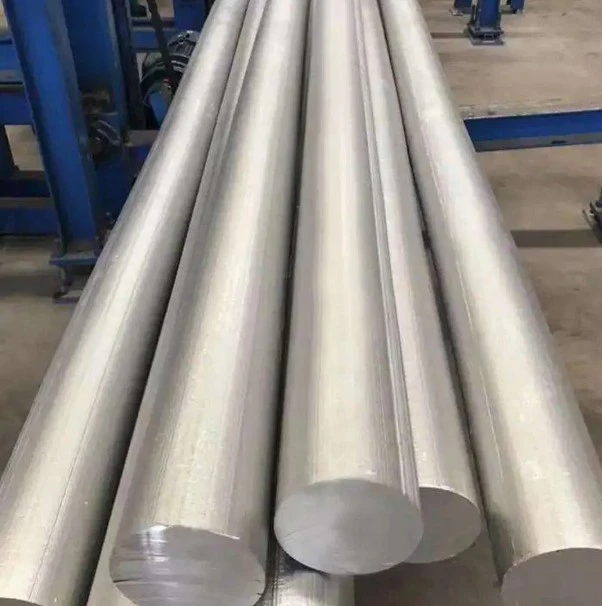
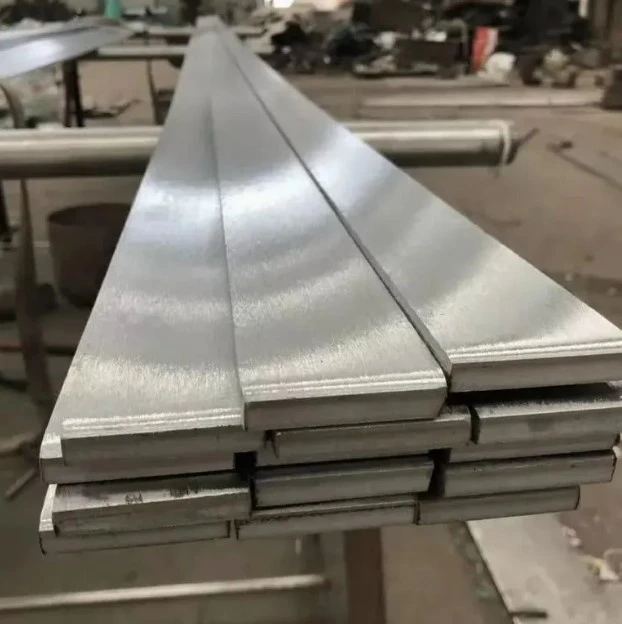
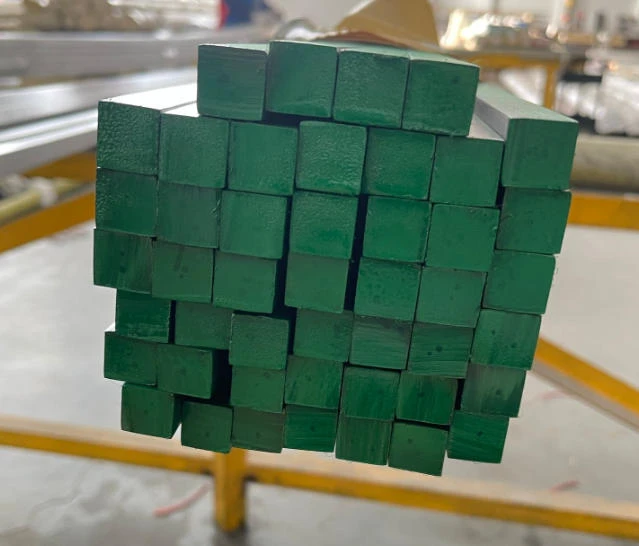
GNEE piegādā 440A, 440B un 440C nerūsējošā tērauda stieņus, kurus plaši izmanto nažu, precīzo gultņu, griezējinstrumentu, vārstu sastāvdaļu un rūpniecisko nodilumizturīgo detaļu ražošanā. Mēs varam pielāgot specifikācijas jūsu projekta prasībām, tostarp stieņa diametru, garumu, virsmas apdari, atlaidināšanas vai termiskās apstrādes stāvokli un vēlamo cietības līmeni.
Specifikācijas un piegādes nosacījumi
| Parametrs | Specifikācijas detaļas |
| Piemērojamie standarti | ASTM A276, ASTM A479, ASTM A582, EN 10088-3, JIS G4303, DIN 17440 |
| Piegādes nosacījums | • Atkvēlināts (mīksts): HBW mazāks vai vienāds ar 269 (standarta komerciālais nosacījums apstrādei) • Rūdīts un rūdīts (Q+T): pielāgota cietība pēc pieprasījuma |
| Virsmas apdare | • Melns (karsti velmēts/kalts) • Mizoti / Rupji virpoti • Bezcentra zemējums (pulēts) • Auksti zīmēts (spilgts) |
| Izmēru tolerance | • Karsti velmēti/kalti: ASTM A484, DIN 7527 • Aukstā apdare/zeme: ISO h8, h9, h11 vai pielāgota |
| Kvalitātes pārbaude | Dzirnavu pārbaudes sertifikāts (EN 10204 3.1), ultraskaņas tests (SEP 1921 / ASTM A388), PMI tests |
Pieejamās produktu formas un izmēru diapazons
| Produkta forma | Ražošanas process | Izmēru diapazons (metriska) | Izmēru diapazons (Imperial) | Garums |
| Apaļais bārs | Karsti velmēti/kalti | Diametrs. 10 mm – 450 mm | Dia. 0.39" – 17,7" | 3000 – 6000 mm / Pielāgots |
| Apaļa josla (spilgta) | Auksti stiepts / mizoti / samalti | Diametrs. 2 mm – 100 mm | Dia. 0.08" – 3,94" | 2000 – 4000 mm / Fiksēts |
| Plakans bārs / Plate Bar | Karsti velmēti / šķēlumi / kalti | Biezums: 5 – 120 mm Platums: 20 – 600 mm |
Biezums: 0,2"–4,7" Platums: 0,8"–23,6" |
2000 – 6000 mm / Pielāgots |
| Kvadrātveida bārs | Karsti velmēti / auksti vilkti / kalti | 10 × 10 mm – 200 × 200 mm | 0.39" × 0.39" – 7.87" × 7.87" | 3000 – 6000 mm |
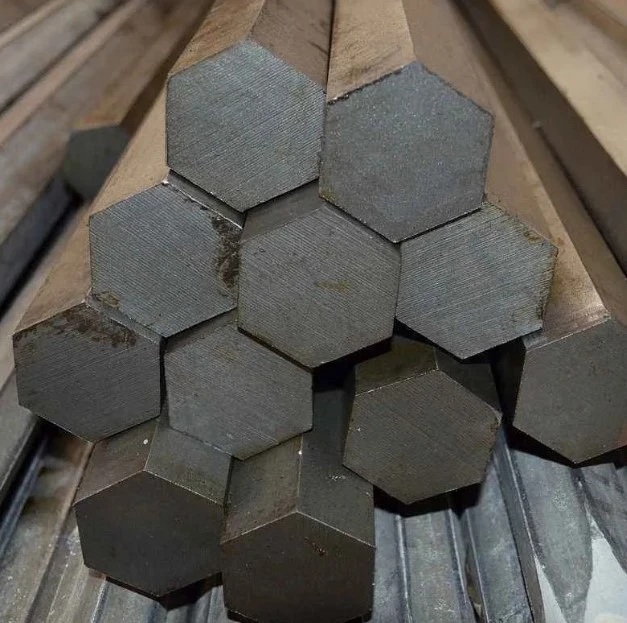
| Sešstūra stienis | Auksti Drawn | Sešstūra 6 mm – 65 mm | Hex 0,23"–2,56" | 3000 – 4000 mm |
Lūdzu, sazinieties ar GNEE ar savām prasībām, norādot tērauda marku, diametru, daudzumu un cietības diapazonu, un mēs sniegsim jums pielāgotu cenu.
Pieprasiet cenas piedāvājumu tūlīt
FAQ
J: 440A pret. 440B pret. 440C: kuram ir vislabākā izturība pret koroziju?
A: 440A ir vislabākā izturība pret koroziju, kam seko 440B, kur 440C ir vājākā . 440C ir vislielākais oglekļa saturs; karbīdu veidošanai tiek patērēts ievērojams daudzums hroma, atstājot mazāk "brīvā" hroma pieejamu matricā, lai nodrošinātu izturību pret koroziju. Un otrādi, 440A ir viszemākais oglekļa saturs, kas ļauj vairāk brīva hroma palikt matricā un rada neskartāku pasivācijas slāni, kas nodrošina izcilu izturību pret rūsu.
J: 440A pret. 440B pret. 440C: kā tie atšķiras pēc izturības?
A: 440 A > 440 B > 440 C.
440A ir visaugstākā izturība; tas ir mazāk pakļauts lūzumiem vai malu šķeldēšanai. Triecienā ir lielāka iespēja, ka tā attīstīs nelielu malu velšanos (deformāciju), nevis lūšanu.
Tā kā veidojas liels daudzums rupjo hroma karbīdu, 440C ir trauslākais. Spēcīgu triecienu apstākļos, piemēram, lielas slodzes smalcināšanā vai intensīvas trieciena slodzes laikā, tā mala ir relatīvi pakļauta mikrošķeldošanai.
J: Vai 440. sērijas nerūsējošais tērauds ir magnētisks?
A: Jā, 440A, 440B un 440C ir spēcīgi magnētiski jebkuros apstākļos.
Tie pieder pie martensīta nerūsējošā tērauda saimes (atšķirībā no austenīta nerūsējošā tērauda, piemēram, 304 vai 316, kas nav magnētiski). Neatkarīgi no tā, vai tie ir atkvēlinātā stāvoklī (ferīta matrica) vai rūdītā stāvoklī (martensīta struktūra), tie ir feromagnētiski materiāli.
J: Kāpēc 440C termiskās apstrādes laikā bieži tiek ieteikta "kriogēnā apstrāde"?
A: Augstā oglekļa un sakausējuma satura dēļ 440C pēc dzēšanas bieži saglabā ievērojamu daudzumu netransformēta austenīta. Šis atlikušais austenīts var izraisīt mazāku cietību, nekā paredzēts, un laika gaitā var izraisīt izmēru nestabilitāti (izkropļošanos vai deformāciju). Izmantojot kriogēno apstrādi temperatūrā no -70 grādiem līdz -196 grādiem, saglabāto austenītu var pārveidot par martensītu pēc iespējas lielākā mērā, tādējādi panākot maksimālu cietību un izmēru stabilitāti.