440C nerūsējošā tērauda plāksne nažu izgatavošanai: cietība un cena
Atstāj ziņu
Ja naža izgatavošanai iegādājaties 440C nerūsējošā tērauda plāksni, vajadzīgās cietības sasniegšana ir tikai daļa no pirkuma lēmuma. Plāksnei arī jāsaglabā pieņemams līdzenums pēc termiskās apstrādes un jānodrošina vienmērīga virsmas apdare precīzai slīpēšanai un galīgai pulēšanai.
Kas ir AISI 440C materiāla plāksne?
440C nerūsējošā tērauda plāksne tiek plaši izmantota nažu ražošanā, jo tajā ir augsts oglekļa saturs 0,95–1,20% un hroma saturs 16–18%, kas nodrošina izcilu cietību, nodilumizturību un malu noturību. Pēc atbilstošas termiskās apstrādes 440C var sasniegt aptuveni 58–60 HRC, padarot to piemērotu augstas veiktspējas nažu asmeņiem un griezējinstrumentiem. Tā izturība pret koroziju ir laba daudzās ikdienas vidēs, lai gan būtiska ir pareiza termiskā apstrāde un virsmas apdare. Pircējiem pirms pasūtīšanas jāapstiprina plāksnes biezums, izmēru pielaides, atkausētais stāvoklis un materiāla sertifikācija.
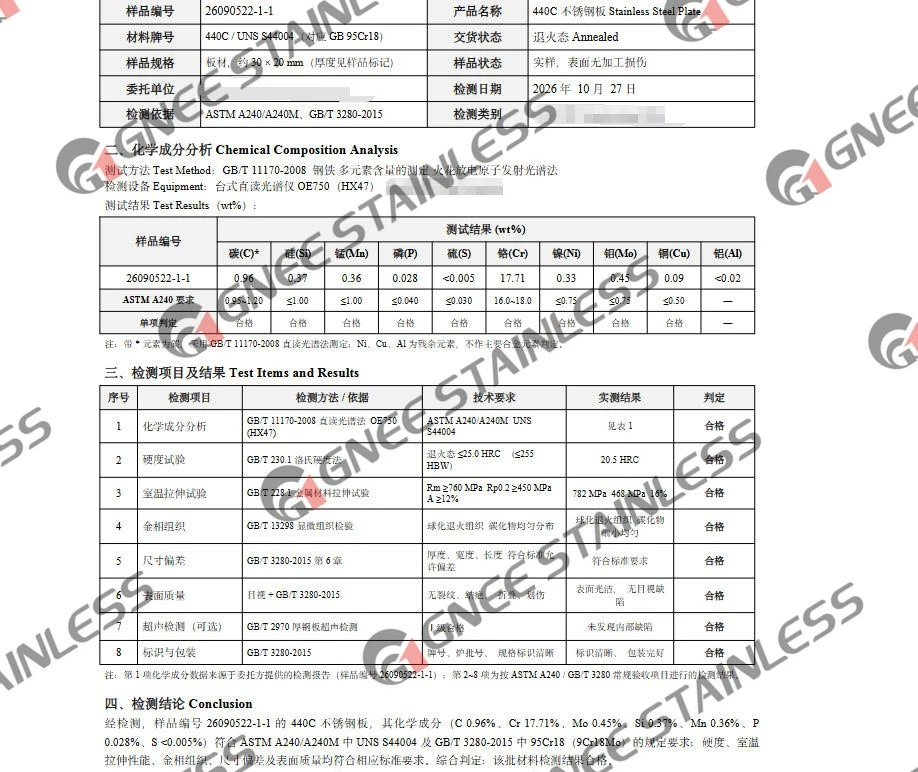
440C nerūsējošā tērauda ķīmiskais sastāvs (masas %)
| Elements | C | Kr | Mo | Mn | Si | P | S | Ni | Fe |
| Diapazons / Maks | 0.95 – 1.20 | 16.0 – 18.0 | 0.75 – 1.00 | Mazāks vai vienāds ar 1,00 | Mazāks vai vienāds ar 1,00 | Mazāks vai vienāds ar 0,040 | Mazāks vai vienāds ar 0,030 | Mazāks vai vienāds ar 0,75 | Bal. |
Atslēgas apzīmējuma loģika:"440"=400 sērija (martensīta nerūsējošā tērauda); "C"=augstākais oglekļa variants (A: 0,60–0,75%, B: 0,75–0,95%, C: 0,95–1,20%)
Kāds ir labākais HRC 440C nažu asmeņiem?
Lielākajai daļai 440C nerūsējošā tērauda nažu asmeņu 58–60 HRC ir praktiska mērķa cietība, līdzsvarojot malu noturību, nodilumizturību un izmantojamo stingrību. Pareizi termiski apstrādājot, 440C noteiktos apstākļos var sasniegt aptuveni 60–62 HRC, taču augstāka cietība var palielināt malu šķeldošanās risku smagiem triecieniem. Pircējiem jānorāda nepieciešamais HRC diapazons un jāpārbauda galīgā cietība pēc termiskās apstrādes.
440C nerūsējošā tērauda plāksne: cietība pirms un pēc termiskās apstrādes
Cietība pēc stāvokļa
| Stāvoklis | Process | Cietība | Piezīmes |
| Kā piegādāts (atkausēts) | Krāsns atkvēlināšana 843–871 grāds (1550–1600 °F), lēna atdzesēšana | 223 HBW / ~ 23 HRC (maks. 269 HBW / 28 HRC) | Apstrādājams stāvoklis |
| Process atkausēts | 732–760 grādi (1350–1400 grādi F), gaisa dzesēšana | ~255 HBW / ~25 HRC | Vidējs maigums |
| Kā rūdīts (nerūdīts) | Austenitizēt par 1010–1065 grādiem (1850–1950 grādi F) → eļļas dzēšana | 60 – 62 HRC | Trausls; nekavējoties jānorūda |
Kāpēc 440C deformējas pēc termiskās apstrādes?
440C nerūsējošā tērauda termiskās apstrādes laikā var rasties deformācija vai deformācija nevienmērīgas sildīšanas vai dzesēšanas, atlikušo spriegumu un tilpuma izmaiņu dēļ, kas saistītas ar martensīta transformāciju. Plānas loksnes un garas, sloksnēm līdzīgas asmeņu sagataves ir īpaši jutīgas pret šādiem izmēru izkropļojumiem. Plānām asmeņu sagatavēm (2–4 mm) locīšana, vērpšana un deformācija pēc termiskās apstrādes ir galvenais produkta noraidīšanas iemesls nažu izgatavošanas darbnīcās — daudz vairāk nekā nepietiekama cietība.
Kā novērst termiskās apstrādes kropļojumus 440C nerūsējošajā tēraudā?
GNEE Stainless palīdz samazināt deformāciju, izmantojot kontrolētu priekšsildīšanu, vienmērīgu temperatūras sadalījumu, pareizas dzēšanas metodes un atbilstošus armatūru. Precīzijas nažu izgatavošanas plāksnēm jāsaglabā apstrādes pielaides, kam seko pēctermiskās apstrādes izlīdzināšana vai precīza slīpēšana, kam seko līdzenuma un biezuma pārbaude.
Standarta darbplūsma plakanuma kontrolei:
Pirmssprieguma samazināšana → Kontrolēta vakuuma cietināšana → Eļļas dzēšana → Kriogēnā apstrāde (pēc izvēles) → Zemas temperatūras dubultā atlaidināšana → **Izlīdzināšana / spriedzes iztaisnošana zem stiprinājuma** → Smalka slīpēšana → Divpusēja pulēšana.
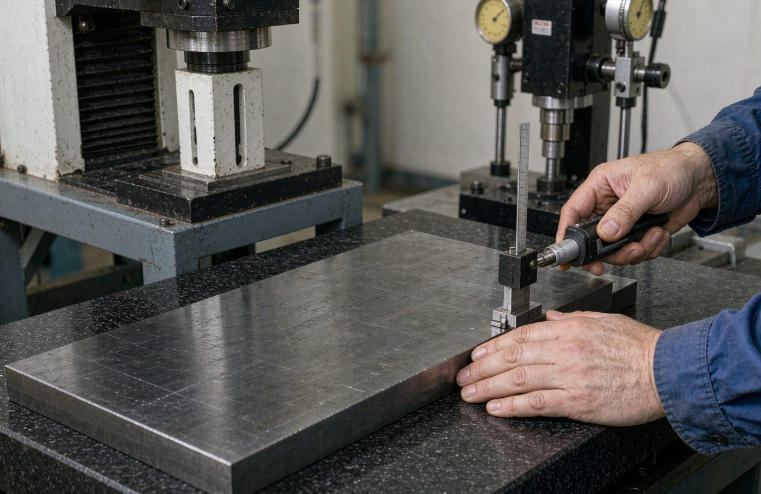
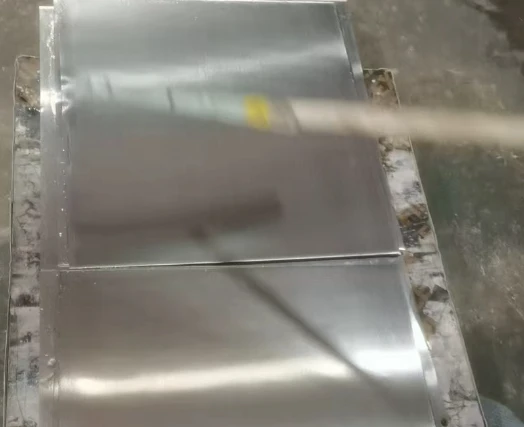
Granīta virsmas plātnes līdzenuma pārbaude, izmantojot taisngriezi un mērinstrumentus
440C nerūsējošā tērauda plākšņu piegādātāji un ražotāji
Mūsu 440C nerūsējošā tērauda plāksne nažu izgatavošanai tiek piegādāta atlaidinātā stāvoklī, lai mazinātu termiskās apstrādes deformācijas. Pēc vakuuma rūdīšanas un rūdīšanas līdz mērķim 58–60 HRC, mēs veicam precīzu armatūras saplacināšanu, lai kontrolētu līdzenumu 0,03 mm robežās uz 100 mm garumu. Pēc tam sagatavēm tiek veikta secīga abrazīvā slīpēšana un abpusēja pulēšana, kas pieejama satīna vai spoguļa apdarē, novēršot viļņainību un slīpēšanas līnijas. Katrai partijai mēs nodrošinām pilnus MTC, PMI un cietības testa sertifikātus.
Zemāk ir video par 440C nerūsējošā tērauda plāksnēm, kuras tikko piegādājām klientam.

Kāda ir 440C nerūsējošā tērauda plāksnes cena par kg?
440C nerūsējošā tērauda plāksnes cena parasti svārstās no USD 3,50 līdz USD 8,80 par kilogramu atkarībā no tādiem faktoriem kā plāksnes biezums, izmēri, materiāla stāvoklis, pasūtījuma daudzums un apstrādes prasības. Cenas var ievērojami atšķirties starp rūdītām plāksnēm un produktiem, kuriem nepieciešama turpmāka apstrāde, piemēram, termiskā apstrāde, precīza slīpēšana, izlīdzināšana vai abpusēja pulēšana.
Lai iegūtu precīzu cenu no GNEE, lūdzu, norādiet nepieciešamo biezumu, platumu, garumu, daudzumu, mērķa cietību (HRC) un virsmas apdares prasības.
Pieprasiet cenas piedāvājumu tūlīt
Kāda ir atšķirība starp 440A, 440B un 440C nažiem?
440A, 440B un 440C ir martensīta nerūsējošie tēraudi, kas galvenokārt atšķiras pēc oglekļa satura . 440A (~0,65–0,75% C) maksimālais temperatūras diapazons ir 57–58 HRC ar labu izturību pret traipiem . 440B (~0,75–0,95% C) līdzsvaram 59 C) (~0,95–1,20% C) pēc atbilstošas termiskās apstrādes sasniedz 58–62 HRC, nodrošinot izcilu malu noturību, tomēr lielāku deformācijas risku un nedaudz zemāku izturību pret koroziju, padarot to par vēlamo kategoriju augstākās kvalitātes nažu asmeņiem.
440C salīdzinājumā ar parasto nažu tēraudu
| Īpašums | 440C | 1084 (ogleklis) | D2 (rīks) | 154 CM | S30V (PM) | 26C |
| C (%) | 0.95 – 1.20 | 0.80 – 0.95 | 0.90 – 1.00 | 1.05 – 1.25 | 1.05 – 1.45 | 0.70 – 0.85 |
| Kr (%) | 16 – 18 | 0.2 – 0.5 | 11 – 12 | 13.5 – 14.5 | 14 – 14.5 | 14 – 14.5 |
| Maksimālā cietība (HRC) | 60 | 64 | 60 – 62 | 60 – 62 | 60 – 62 | 60 – 62 |
| Malu saglabāšana | 8.5 | 7.0 | 8.0 | 8.5 | 9.0 | 8.5 |
| Izturība pret koroziju | 6.0 | 2.0 | 5.0 | 7.0 | 8.0 | 7.5 |
| Stingrība | 5.5 | 8.0 | 5.5 | 6.0 | 6.5 | 7.0 |
| Asināšanas vieglums | 6.0 | 8.0 | 5.5 | 6.0 | 5.0 | 6.5 |
| Izmaksas (relatīvā) | 1.0× | 0.7× | 1.5× | 2.5× | 4.0× | 2.0× |
Ja vēlaties vēl vairāk sašaurināt savas iespējas, lūdzu, paziņojiet man:
• Kāda veida nažu tēraudu jūs meklējat?
• Kāds ir jūsu budžets, vai arī jūs dodat priekšroku konkrētiem asināšanas instrumentiem?
Es varu jums palīdzēt izvēlēties piemērotāko tēraudu, pamatojoties uz jūsu individuālajām vajadzībām.
FAQ
1. Vai 440C tērauds var uzlabot tā stingrību ar rūdīšanu?
Jā. Pēc rūdīšanas 440C nerūsējošais tērauds parasti sasniedz aptuveni 58–60 HRC cietību. Pareiza rūdīšana var samazināt iekšējo spriegumu un uzlabot stingrību, lai gan cietība mainās atkarībā no rūdīšanas temperatūras un laika. 440C nažu tēraudam termiskās apstrādes process ir jāprojektē atbilstoši mērķa cietībai, nodilumizturībai un izturībai pret malu šķelšanos, un galīgās īpašības jāpārbauda, veicot cietības testu.
2. Vai 440C tēraudu var saplacināt pēc rūdīšanas?
Jā, bet rūdītam 440C tēraudam ir augsta cietība un paaugstināts trauslums, tāpēc tieša mehāniska saplacināšana var izraisīt plaisāšanu vai malu šķelšanos. Nažu tērauda plāksnēm, kuru biezums ir aptuveni 2–10 mm, pirms termiskās apstrādes ieteicams nodrošināt pietiekami daudz krājumu saplacināšanai un apdares apstrādei. Ja pēc rūdīšanas paliek deformācijas, kvalificētiem termiskās apstrādes speciālistiem jānovērtē kontrolētā iztaisnošana vai slīpēšanas korekcija un jāpārbauda izmēru pielaides un virsmas plaisas.
3. Vai 440C tēraudam ir nepieciešama kriogēna apstrāde?
Nav obligāti. 440C tērauda kriogēno apstrādi parasti veic pēc rūdīšanas un pirms rūdīšanas, temperatūrā no aptuveni –70 grādiem līdz –196 grādiem, lai veicinātu saglabātā austenīta pārvēršanos martensītā, uzlabotu izmēru stabilitāti un palīdzētu sasniegt mērķa cietību. Kriogēnā apstrāde var būt noderīga augstas nodilumizturības nažiem un precīzām sastāvdaļām, taču lēmumam jābūt atkarīgam no tērauda sastāva, rūdīšanas procesa un galīgajām cietības prasībām. Tas nav obligāts katram 440C produktam.
4. Vai 440C tērauda nažiem ir nepieciešama abpusēja pulēšana?
Nav obligāti. Prasība galvenokārt ir atkarīga no naža pielietojuma un virsmas apdares specifikācijām. Precīzajiem nažiem, kolekcionējamiem nažiem un asmeņiem ar augstām estētiskām prasībām var būt noderīga abpusēja pulēšana, lai uzlabotu virsmas apdari un atvieglotu tīrīšanu. Rūpnieciskajiem nažiem var izmantot vienpusēju pulēšanu, abpusēju slīpēšanu vai citas virsmas apstrādes metodes atbilstoši apstrādes prasībām. Iegādājoties, norādiet nepieciešamo virsmas raupjumu, piemēram, Ra Mazāks vai vienāds ar 0,8 μm, un apstipriniet līdzenumu abās pusēs, biezuma pielaides un to, vai ir nepieciešama spoguļa apdare.
5. Kādi sertifikācijas dokumenti pircējiem ir jāpieprasa, iegādājoties 440C nažu tēraudu?
Iegādājoties 440C nažu tērauda plāksnes, pircējiem ir jāpieprasa materiāla pārbaudes sertifikāts (MTC), kurā norādīts ķīmiskais sastāvs, siltuma numurs un materiāla pakāpe, un jāpārbauda atbilstība saskaņotajam standartam vai kategorijas apzīmējumam, piemēram, UNS S44004. Termiski apstrādātiem produktiem ir jāpieprasa arī cietības testa ziņojums, piemēram, kas apstiprina mērķa cietību 58–60 HRC, un attiecīgie termiskās apstrādes ieraksti.
6. Kāds ir standarta minimālais pasūtījuma daudzums (MOQ) un izpildes laiks 440C nažu tērauda plāksnēm?
MOQ 440C nažu tērauda plāksnēm ir atkarīgs no biezuma, platuma, virsmas stāvokļa un krājumu pieejamības. Kā iepirkšanās atsauce, krājumu pasūtījumi var sākties aptuveni no plkst100-500 kg, ar tipisku izpildes laiku7-15 dienas. Var būt nepieciešams nestandarta biezums, īpašas pielaides vai pielāgota termiskā apstrāde30-45 dienas. Šie skaitļi ir aplēses, nevis universāli nozares standarti. Pieprasot citātu, pircējiem jānorāda biezums, platums, garums, mērķa cietība, virsmas apdare un pasūtījuma daudzums, lai piegādātājs varētu apstiprināt krājumu pieejamību, MOQ un faktisko izpildes laiku.